


ٻه طرفي سوراخ ڪرڻ واري مشين
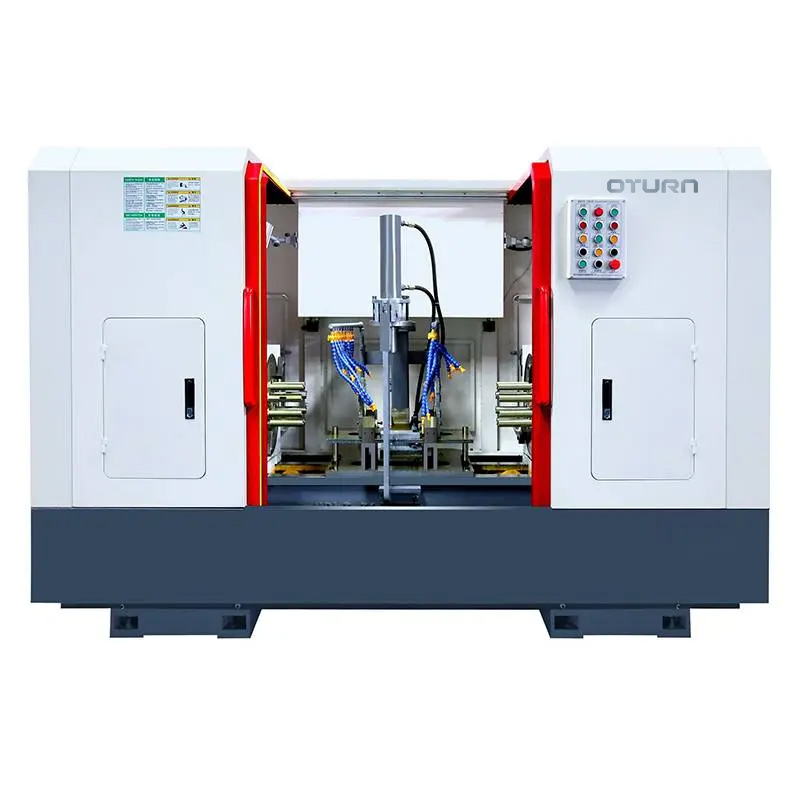
پروسيسنگ پوزيشن ۽ درستگي: والو باڊي جي ٻنهي سرن تي فلانج سوراخن کي پروسيس ڪرڻ ته جيئن ڊرائنگ جي ٽيڪنيڪل گهرجن کي پورو ڪري سگهجي.
حصن جو مواد: ڪاسٽ اسٽيل
مشين جي جوڙجڪ: هي مشين هڪ افقي هائيڊروڪ ٻه طرفي ڊرلنگ مشين آهي. کاٻي ۽ ساڄي هيڊ هڪ هائيڊروڪ موبائل سلائيڊنگ ٽيبل گيئر باڪس مان ٺهيل آهن، ۽ وچ ۾ هڪ ورڪ ٽيبل ۽ هائيڊروڪ فڪسچر مان ٺهيل آهي. مشين مڪمل تحفظ، خودڪار چپ ڪنويئر، پاڻي جي ٿڌي استعمال ڪري ٿي، ۽ آزاد برقي ڪابينا، هائيڊروڪ اسٽيشن، مرڪزي لوبريڪيشن ڊيوائس، وغيره سان ليس آهي. ورڪ پيس کي دستي طور تي کنيو ويندو آهي ۽ هائيڊروڪ طور تي ڪلمپ ڪيو ويندو آهي. تفصيل لاءِ ميڪانيزم اسڪيم ڏسو.
ورڪ پيس پروسيسنگ معياري عمل:
مشين هڪ ڀيرو پوزيشننگ پروسيسنگ آهي، هڪ وقت ۾ هڪ ٽڪرو، ۽ ان کي هڪ ريفرنس مٿاڇري کي پروسيس ڪرڻ جي ضرورت آهي جيئن پوئين عمل ۾ انسٽاليشن پوزيشننگ ريفرنس.
معياري عمل آهي: ورڪ پيس کي صاف ڪريو → پروسيس ٿيڻ واري ورڪ پيس کي ٽولنگ ۾ وجھو → هائيڊرولي طور تي ورڪ پيس کي ڪليپ ڪريو، ڪم جي سلائڊن جا ٻه سيٽ تيزيءَ سان اڳتي وڌائي سگھجن ٿا ۽ حملو ڪري سگھجن ٿا، ۽ ٻن سيٽن کي هم وقت سازي يا مرحليوار پروسيس ڪري سگھجي ٿو.
اصل پوزيشن ڏانهن پوئتي هٽو - هائيڊولڪ رليز - مينوئل لوڊنگ ۽ ان لوڊنگ → ايندڙ چڪر ۾ داخل ٿيو.
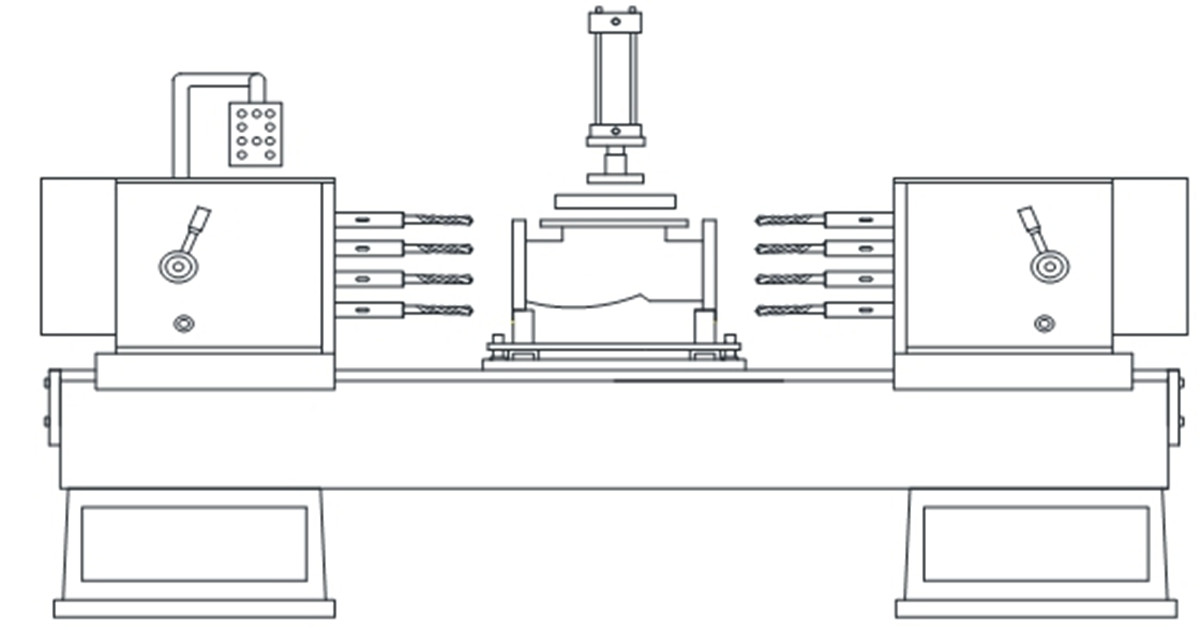
مکيه مشين جا پيرا ميٽر
| ماڊل | ايڇ ڊي-زي200بي |
| بجلي جي فراهمي (وولٽيج / فريڪوئنسي) | 380V/50HZ |
| وڌ ۾ وڌ محور سفر (ايم ايم) | 380 |
| ڊرل پائپ جي رفتار (ر/منٽ) | 270 360 |
| ڊرل پائپ جي انسٽاليشن (قومي معيار) | موهس نمبر 2 |
| مناسب ڊرل (ايم ايم) | 8-23 |
| سوراخ ڪرڻ واري سوراخ جي مفاصلي جي غلطي (ايم ايم) | 0.1 |
| مشيني سوراخ قطر (ايم ايم) | 60-295 |
| ڪم ڪندڙ سوراخ لاءِ مناسب گھٽ ۾ گھٽ وچ وارو فاصلو (ايم ايم) | 36 |
| ٽولنگ فارم | هائيڊولڪ ڪلمپنگ |
| فيڊ فارم | هائيڊولڪ فيڊ |
| سوراخ ڪرڻ واري موٽر جي طاقت | 2×5.5 ڪلوواٽ |
| فيڊ جي رفتار | بي قدم رفتار جي ضابطي |
مکيه خاصيتون
(1) هي مشين Huadian PLC ڪنٽرولر سان ڪم ڪري ٿي، اها ڪيترن ئي طريقن لاءِ ڪم ڪري سگهي ٿي، مثال طور، اينڊ فيس هول، ميڊين آرفيس، بور هول ۽ اسفيئر، طاقتور ڪم ۽ آسان آپريشن.
(2) فيڊ سلائيڊنگ ٽيبل گائيڊ وي ۾ اعليٰ معيار جي گرين ڪاسٽ آئرن، رف ڪاسٽنگ، ٽيمپرنگ ۽ ايجنگ ٽريٽمينٽ ذريعي ٽي ڀيرا استعمال ڪيو ويو آهي. باقي اندروني دٻاءُ کي مڪمل طور تي ختم ڪريو، گائيڊ وي جي مٿاڇري سپر آڊيو ڪونچنگ کي اختيار ڪري ٿي ۽ سختي HRC55 تائين آهي. اعليٰ درستي واري گائيڊ وي پيسڻ جي پروسيسنگ ذريعي، درستگي، سختي، استحڪام کي يقيني بڻائڻ لاءِ.
(3) ٽرانسميشن حصو درست بال اسڪرو ۽ انٽرپوليشن کي اختيار ڪري ٿو ته جيئن خلا کي ختم ڪري سگهجي، مشين جي ڊرائيو کي مستحڪم رکڻ کي يقيني بڻائي سگهجي.
(4) پاور هيڊ طاقتور موٽر سان گڏ ٽن مرحلن واري دستي رفتار جي تبديلي سان ليس آهي، گهٽ رفتار حاصل ڪري ٿو پر تيز ٽورڪ، ڳري ڪٽنگ لوڊ برداشت ڪري سگهي ٿو، پروسيسنگ ڪارڪردگي کي بهتر بڻائي ٿو.
(5) ڪم ڪندڙ سامان هائيڊروولڪ پريشر-آٽوميٽڪ ڪلمپنگ کي اختيار ڪري ٿو، ڪارڪردگي کي بهتر بڻائڻ ۽ محنت جي شدت کي گهٽائڻ لاءِ.
(6) مشين مرڪزي لوبريڪيشن کي اختيار ڪري ٿي، انهي کي يقيني بڻائڻ لاءِ ته هر هلندڙ حصن جي مڪمل لوبريڪيشن پوءِ مشين ٽولز جي سروس لائف کي بهتر بڻائي.
مصنوعات جا زمرا
-

وي سي سيريز هاءِ رجيڊيٽي سي اين سي مشيننگ سينٽر وائي...
-

ايڇ پي سيريز افقي حرڪت ڪندڙ ڪالم لائينئر گائيڊ...
-

ايڇ ٽي سيريز افقي حرڪت ڪندڙ ڪالم لائينئر گائيڊ...
-

وي ايس سيريز فور-ٽريڪ هيوي ڊيوٽي سي اين سي مشيننگ سي...
-

وي سيريز سي اين سي مشيننگ سينٽر اعليٰ سختي سان
-

ايڪس سيريز ڊبل ڪالم سي اين سي مشيننگ سينٽر
-

افقي 5-محور سي اين سي مشيننگ سينٽر TKG1600
-

سي اين سي عمودي موڙ ۽ ملنگ جامع سينٽر...
-

تيز رفتار سي اين سي مشيننگ سينٽر جي ايم سيريز
-

تيز رفتار سي اين سي ملنگ جي ٽي سيريز
-

ڊبل اسپنڊل سي اين سي ليٿ SK32
-

سي اين سي عمودي مشيننگ سينٽر RFTV510 ويل لاءِ...